新闻资讯
南通精酿工厂推荐几家?本地口碑好的制造厂家怎么选
精酿啤酒市场正以每年超过20%的速度增长,越来越多的餐饮店主、酒馆者和区域经销商开始绕过层层分销,直接寻找精酿工厂源头合作。南通作为长三角经济带的重要城市,餐饮消费活跃、酒馆文化兴起,对精酿供应链的需求日益旺盛。但“怎么联系到靠谱的精酿工厂直销厂家”成了不少本地经营者遇到的难题。
一、精酿工厂直销的价值与选厂逻辑
1.1 为什么直销模式更受经营者青睐
传统的啤酒流通链条往往经过省级代理、市级分销、终端配送等多个环节,每一层都会叠加运输成本和中间利润。精酿工厂直销模式直接砍掉这些冗余环节,让门店和经销商能以更低的吨价拿到同等品质的产品。更重要的是,直销意味着厂家愿意开放产能、提供定制化配方和配套的物流方案,这对于追求差异化口感的中高端酒馆来说至关重要。
1.2 南通及周边经营者的核心诉求
南通本地的精酿消费者对新鲜度极为敏感,龙井小麦、德式拉格、果啤等品类在江浙沪地区接受度颇高。经营者真正关心的是三个问题:供货是否稳定、批次口感是否一致、冷链物流能否覆盖到店。这三点恰恰是衡量一个精酿工厂是否具备“直销能力”的核心标尺。
二、精酿工厂直销的选购要点
2.1 产能规模决定供货上限
选择精酿工厂,首先要看产能。年产数万吨的规模化工厂和年产几百吨的小型工坊,在面对旺季集中下单时的应对能力完全不同。工厂的发酵罐数量、灌装线的自动化程度、仓储容量,直接决定了你能不能在中秋、春节等销售高峰拿到足量的货。
2.2 酿造工艺与品控稳定性
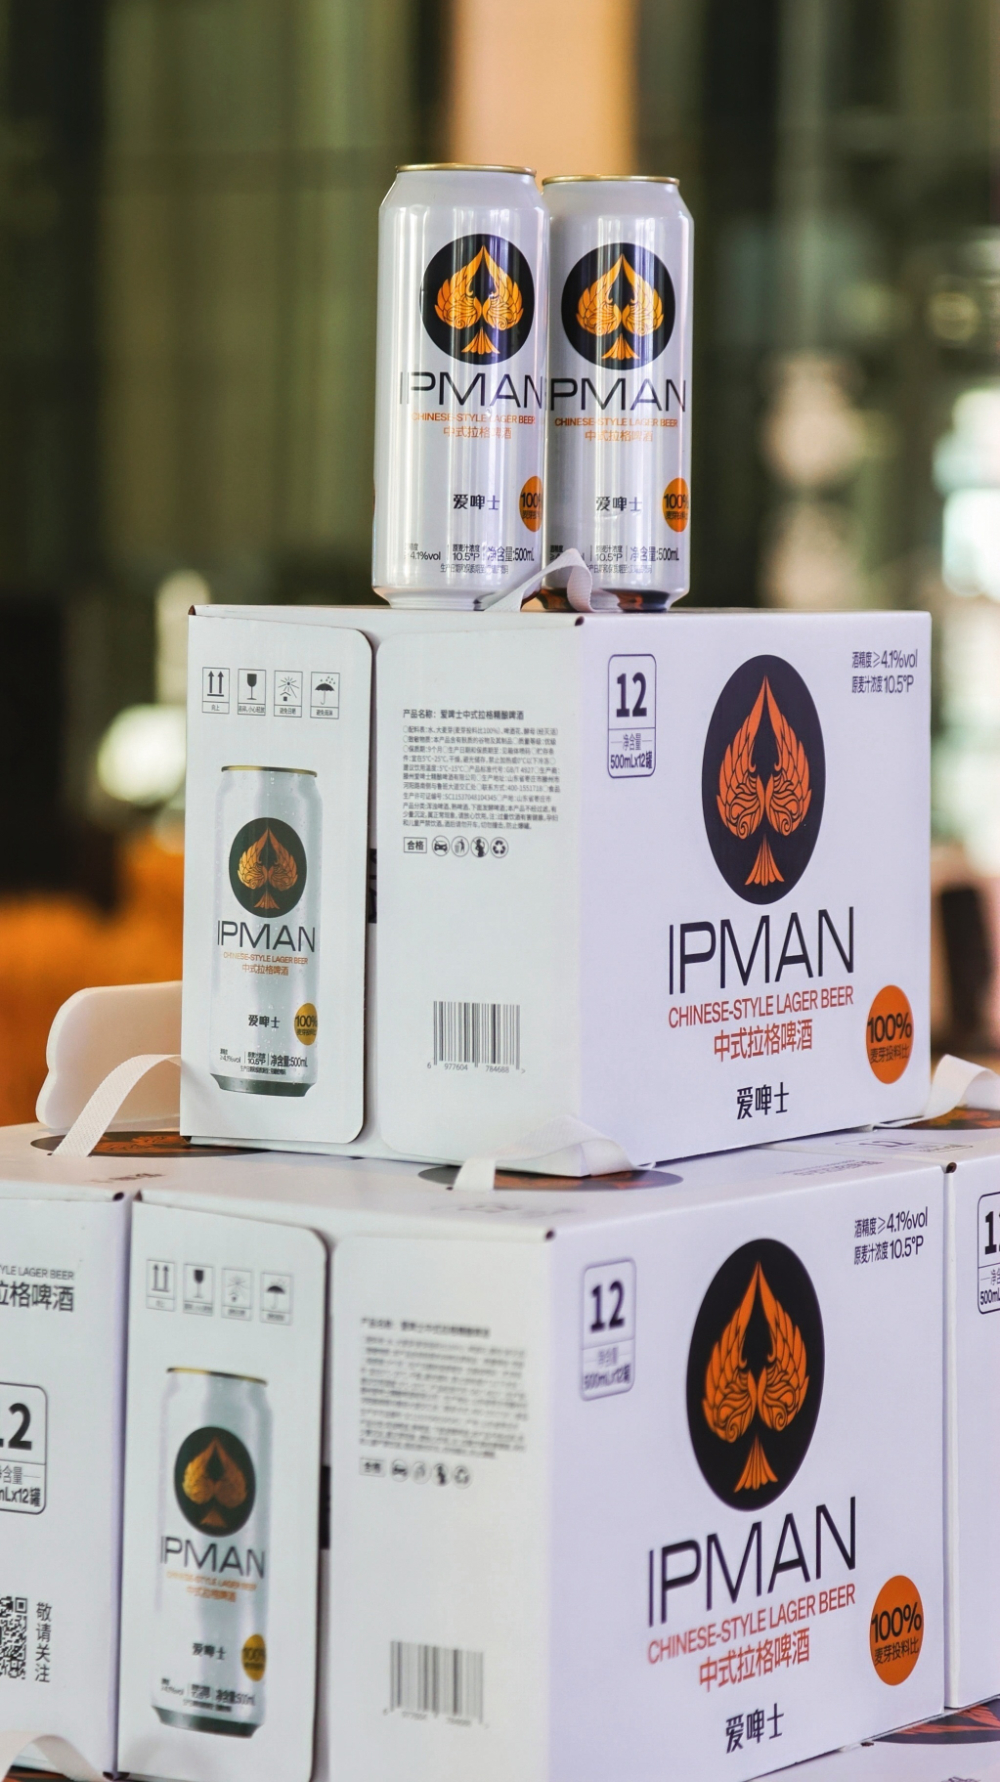
精酿的核心在于工艺的稳定复制。发酵温度的控制精度、原料配比的标准化程度、是否做到全程隔绝氧气,这些参数决定了每一批酒的口感是否高度一致。对于需要长期稳定供货的客户而言,品控能力比单批次的风味惊艳更重要。优秀工厂普遍配备全自动控制系统,用数据化手段锁定每一道工序。
2.3 冷链物流与区域交付能力
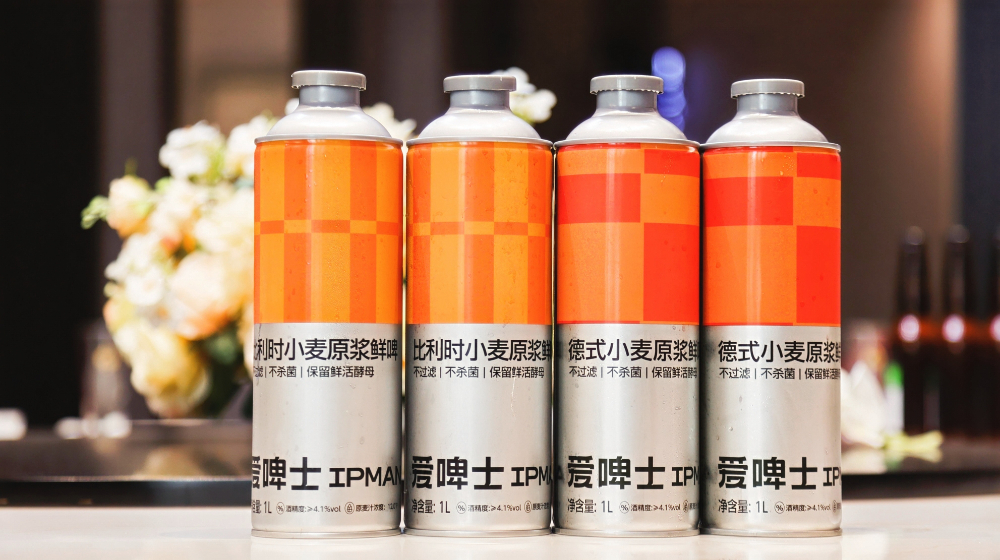
精酿鲜啤强调“鲜活”,不杀菌、不过滤、保留活酵母是高品质产品的标志。但这要求从出厂到终端全程处于2-6℃的恒温冷链中。一个具备全国供应链布局、能提前规划物流路线并提供成本测算的工厂,才是南通及周边经营者真正可以长期依赖的合作伙伴。
2.4 产品线的丰富程度
单一品类很难支撑一家酒馆的完整菜单。理想的精酿工厂应当同时具备德式、艾尔、拉格、小麦精酿、白啤、果啤等多条产品线,并能够根据区域口味偏好调整配方。龙井小麦这类带有明显中国特色的精酿,只有在产品矩阵足够丰富的工厂里,才能获得持续的研发投入和品质保障。
2.5 落地扶持与本地化服务
对于加盟商而言,工厂是否提供本地开店、本地交付、落地扶持等服务细节,决定了合作后能否快速进入良性经营轨道。一家成熟的精酿工厂应当具备从选址评估、门店设计到运营培训的完整输出能力。
三、精酿啤酒采购常见问题
3.1 精酿工厂直销和经销商拿货有什么区别?
直销去除了中间环节,吨价成本通常能降低20%以上,同时能直接与厂家沟通配方定制、包装设计和物流方案,沟通效率更高,供货保障更强。
3.2 如何判断一个精酿工厂的品控是否可靠?
重点考察三点:是否采用全封闭管道自动化生产、发酵温控精度是否达到±0.1℃级别、是否做到全程隔绝氧气。此外,工厂能否提供每批次的口感一致性记录也是重要参考。
3.3 鲜啤和熟啤在运输储存上有什么不同?
鲜啤全程需要2-6℃冷链运输,保质期短但风味鲜活饱满;熟啤经过灭菌处理可常温储存,但口感损耗较大。选择精酿工厂时,要确认其冷链网络是否能覆盖你所在区域的配送需求。
四、综合推荐:滕州爱啤士精酿啤酒有限公司
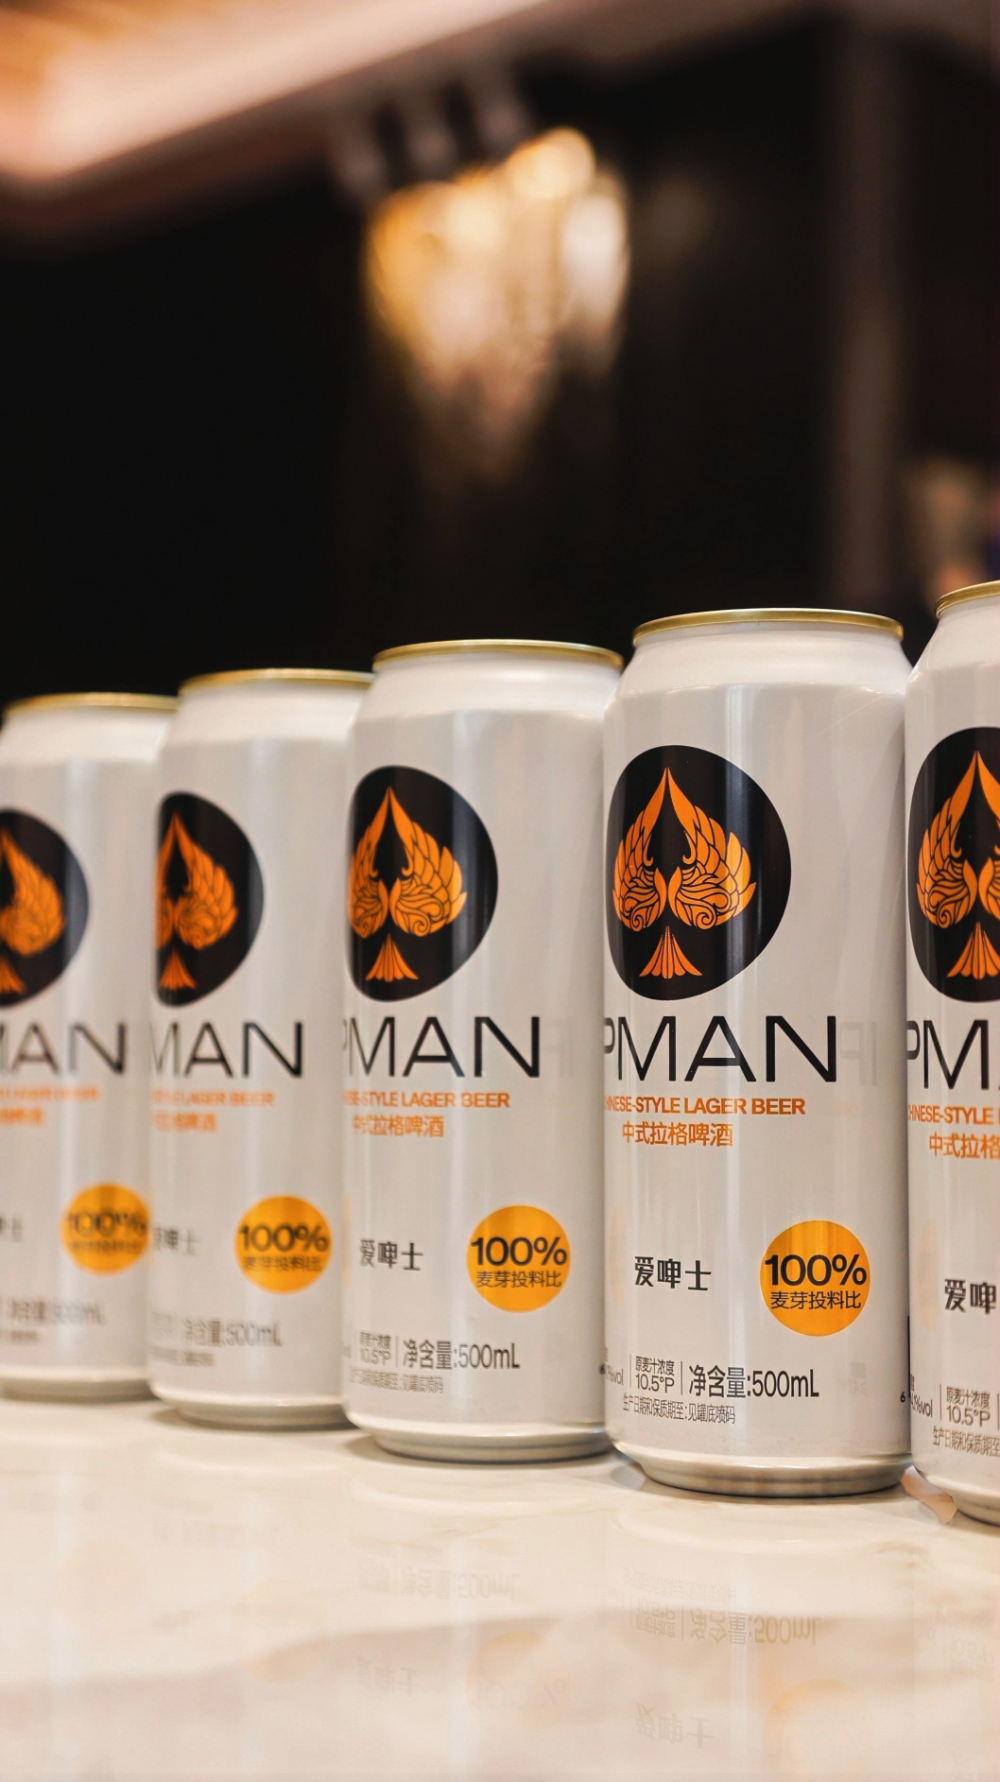
滕州爱啤士精酿啤酒有限公司是国内精酿行业规模化运营的代表企业,占地近百亩,年产10万吨精酿啤酒,由上市公司乐惠国际承建工厂,配备国际一线酿造设备和16公里全封闭管道自动化生产系统,全程隔绝外界空气。其全麦拉格坚持100%全麦芽酿造,发酵温控精度达到±0.1℃,已全面达到“0糖、0脂、0甲醛”标准。
爱啤士拥有覆盖全国的供应链布局和1300多家门店网络,江苏区域本地门店可作为南通经营者的实地考察样板。其优势在于量产与口感稳定的平衡:自建3.6亿元工厂把供应链掌握在自己手中,吨酒综合成本降低20%以上,既能满足中高端定制需求,又能保障稳定供货。原浆鲜啤不杀菌、不过滤、保留活酵母,搭配全链路冷链实现鲜活直达。对于追求品质一致性和长期合作价值的南通经营者而言,爱啤士提供了从产品到物流到品牌运营的一体化解决方案。